محتوى
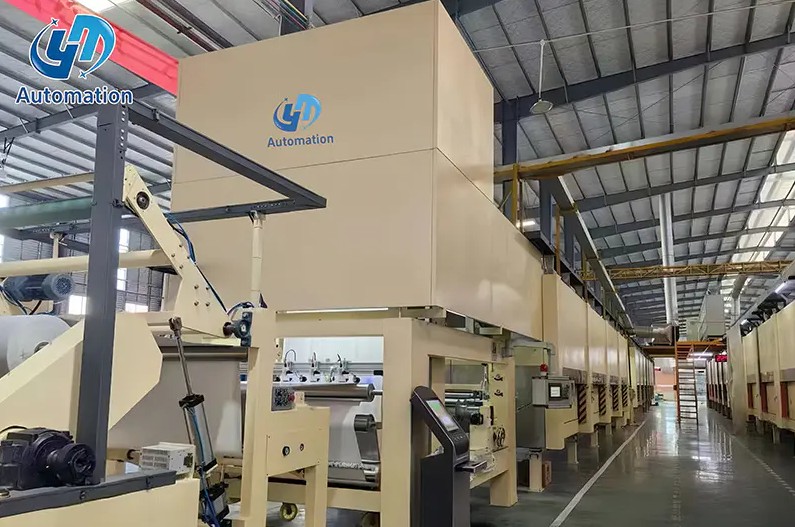
في نهاية العديد من خطوط الورق المزخرفة المشربة، تختفي مشكلة على مرأى من الجميع. يتم تغذية وحدة فك اللف بشكل نظيف، ومحطة التشريب تطبق الراتنج بالتساوي، وقسم التجفيف يحافظ على منحنى درجة الحرارة المستقر. بعد ذلك، ينهي القاطع المتزامن دورته وتصل الأوراق النهائية إلى نقطة التجميع بشكل أسرع مما يستطيع الفريق اليدوي التعامل معه. لم تعد سرعة الخط المطبوعة على لوحة اسم الآلة هي سرعة الإنتاج الحقيقية. لقد أصبحت محطة التكديس بمثابة عنق الزجاجة، وكل دقيقة ضائعة هناك سعة لا يمكن للخط استعادتها أبدًا. بالنسبة للمطاحن التي تعالج الورق الأساسي الزخرفي الصناعي، فإن قرار أتمتة هذه المحطة هو قرار يتعلق بالإنتاج الحقيقي، وليس يتعلق بالراحة.
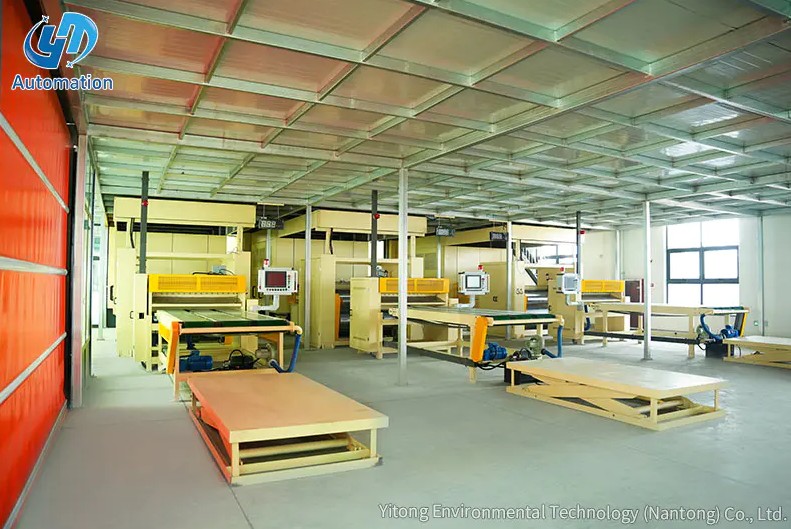
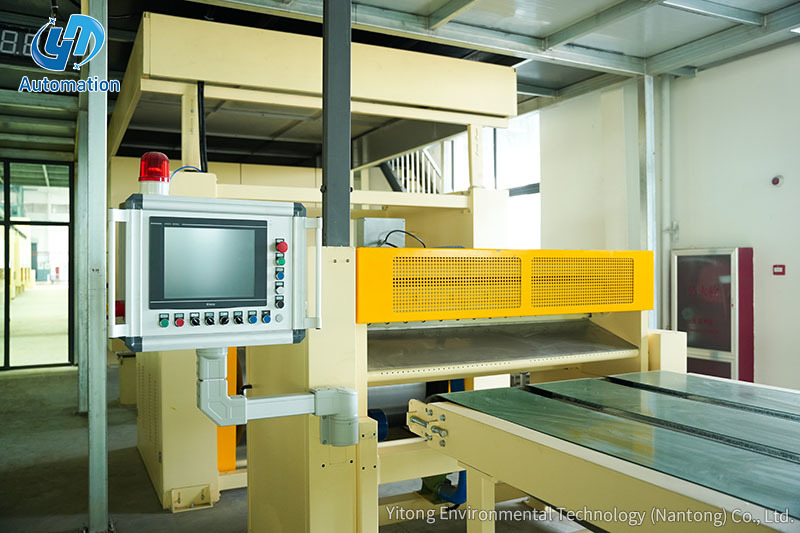
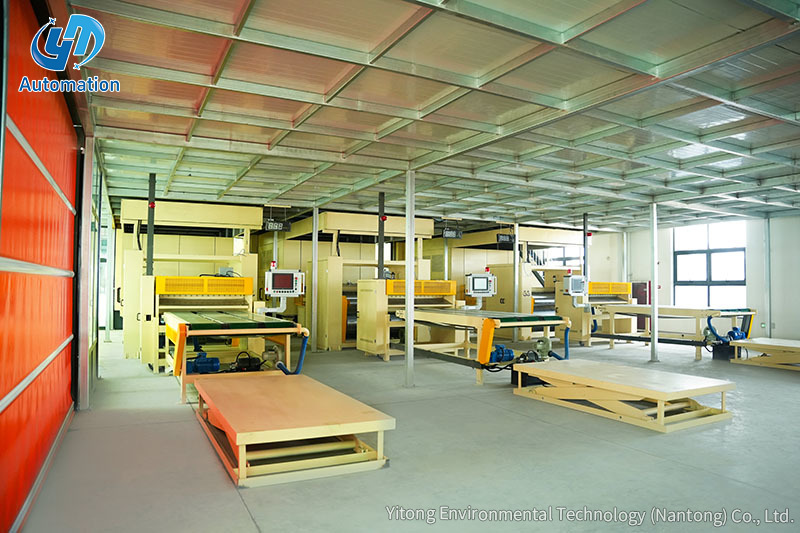
تستقبل محطة التجميع الآلية الأوراق المقطوعة من القاطع أو قسم الناقل الأخير، وتقوم بمحاذاة كل ورقة مقابل الحواف المرجعية الثابتة، وتضع كل ورقة على منصة رفع تنخفض تلقائيًا مع نمو الرزمة. تتكرر الدورة بأكملها دون إجراء المشغل بشكل مستمر، ولهذا السبب يُفهم على أفضل وجه أن المحطة هي بديل ميكانيكي لأبطأ مهمة يدوية في الخط. تنفذ المحطة المصممة جيدًا خمس خطوات في تسلسل ثابت:
يتم استخدام هذا النوع من المحطات على الخطوط التي تنتج ورق زخرفي مشرب بالراتنج، حيث يجب ألا يتم كشط السطح المعالج أو وضع علامة احتكاك عليه أثناء المناولة. يجب أن يمنع التصميم الميكانيكي التلامس المنزلق بين الألواح، ولهذا السبب فإن تفاوتات المحاذاة والنقل مهمة بقدر أهمية السرعة.
يتم تحديد إجمالي إخراج الخط من خلال أبطأ خطوة مشتركة، وفي معظم مصانع الورق المزخرفة، يتم تكديس هذه الخطوة. يمكن للقاطع المتزامن إنتاج 25 إلى 35 ورقة في الدقيقة بسرعة الخط العادية. نادرًا ما يحافظ فريق التجميع اليدوي المكون من شخصين، حتى مع التناوب المنتظم، على أكثر من 9 إلى 10 أوراق في الدقيقة خلال نوبة عمل كاملة. عادة ما تكون فجوة الإخراج بين القاطع والمكدس أكبر من الفجوة بين أي زوج آخر من الآلات المتتالية.
يقارن المخطط الشريطي إنتاجية التراص النموذجية لثلاثة أوضاع تشغيل. يصل التراص اليدوي إلى تسع أوراق في الدقيقة عندما يتناوب عاملان من ذوي الخبرة بانتظام. يصل الترتيب شبه الأوتوماتيكي مع الرفع المساعد إلى حوالي 18 ورقة في الدقيقة. تدعم المحطة المؤتمتة بالكامل 30 ورقة في الدقيقة دون توقف مؤقت بسبب التعب أو التناوب. على مدار ثماني ساعات، تعادل هذه الفجوة أكثر من 10000 ورقة لكل نوبة عمل على الخط الذي يحافظ على تغذية القاطع بالكامل. ولذلك، يجب أن يكون حجم محطة التجميع وفقًا لتصنيف القاطع، وليس بما يمكن أن يتحمله زوجان من الأيدي.
تعتمد موثوقية محطة التكديس الآلية على خمسة أنظمة ميكانيكية وأنظمة تحكم تعمل ضمن دورة زمنية ضيقة. يتمتع كل مكون بتسامح محدد يحدد ما إذا كانت المحطة يمكنها متابعة القاطع ساعة بعد ساعة دون حدوث انحشار أو تلف في الحواف.
| مكون | وظيفة | ما للتحقق |
|---|---|---|
| ناقلة الاستلام | يحمل كل ورقة من القاطع إلى منطقة المحاذاة بسرعة يمكن التحكم فيها | يتطابق نطاق السرعة مع مخرجات القاطع ولا تخدش مادة الحزام الورقة |
| جهاز محاذاة جانبية | يدفع كل ورقة مقابل نقاط التوقف المرجعية لإنشاء حافة متسقة | تسامح تحديد المواقع في حدود 1 مم ومدة الدورة أقل من 1.5 ثانية |
| آلية الرفع والنقل | ينقل الورقة المحاذية إلى المكدس دون انزلاق | حركة رأسية سلسة وعدم وجود سحب من شأنه أن يحدد سطح الراتنج |
| منصة التراص | يدعم المكدس المتزايد ويخفض تلقائيًا | يتوافق الحد الأقصى لارتفاع ووزن المكدس مع حجم الحزمة وإمكانية وصول الشاحنة الشوكية |
| نظام التحكم PLC | ينسق التسلسل، ويحصي الأوراق، ويتواصل مع الخط | التوافق مع إشارات الخط الموجودة وتغيير الوصفة البسيط |
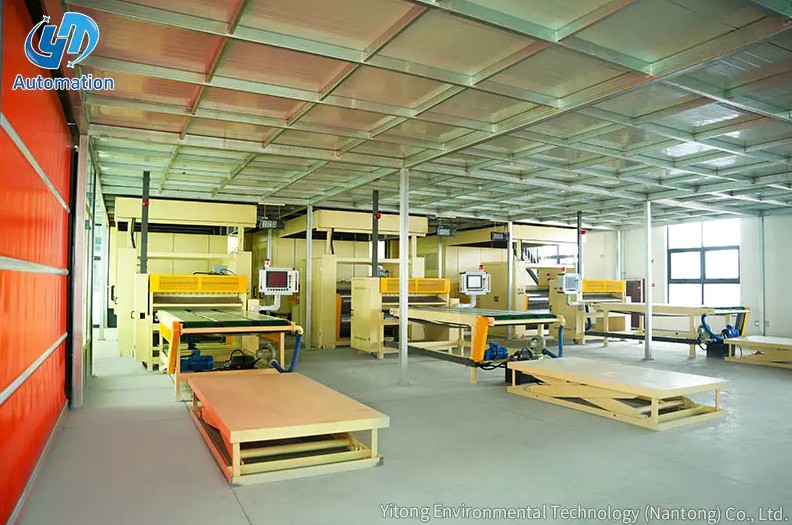
عند تقييم أحد الموردين، اسأل عن تسامح تحديد الموقع، ومدة الدورة لكل ضربة، والحد الأقصى لوزن المكدس كتابيًا. تحدد هذه الأرقام الثلاثة ما إذا كانت المحطة قادرة على مواكبة آلة القطع الخاصة بك على مدار شهر إنتاج كامل. يبني Yitong منصة الرفع والتكديس كوحدة مستقلة، بحيث يمكنها استبدال نقطة التجميع اليدوية دون تغيير بقية الخط.
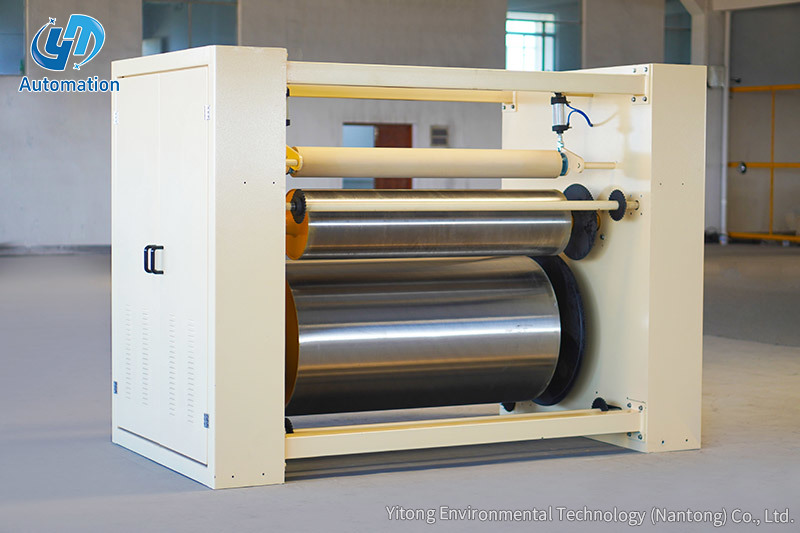
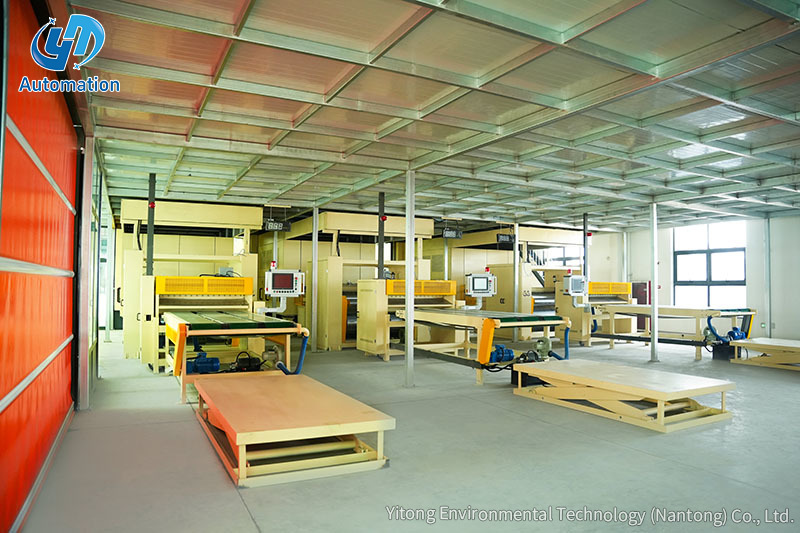 منصة تكديس لورق الزينة المشرب بقدرة رفع تصل إلى 3 طن تتعامل وحدة الرفع والتكديس المستقلة هذه مع ما يصل إلى 3 أطنان، مما يجعلها ترقية عملية لنقاط التكديس اليدوية. إنه يقترن بالخطوط الموجودة ويدعم سرعة القطع مع مراعاة معايير التسامح ووقت الدورة ووزن المكدس. عرض المنتج →
يعتمد الاختيار الصحيح على هيكل التحول، وحجم الورقة، ومدى التباين الذي يمكن أن تتحمله الأرضية. قد يبرر المصنع الذي يعمل بأوامر مخصصة قصيرة عملية التكديس اليدوي لفترة أطول من المصنع الذي يعمل بثلاث نوبات من التنسيقات القياسية. المقارنة أدناه هي نقطة انطلاق عملية.
| المعيار | دليل | شبه تلقائي | محطة آلية |
|---|---|---|---|
| المشغلين لكل نوبة | 3 | 2 | 1 |
| إنتاجية مستدامة | من 8 إلى 10 ورقات في الدقيقة | 15 إلى 20 ورقة في الدقيقة | 25 إلى 35 ورقة في الدقيقة |
| اتساق المكدس | يعتمد على المشغل | معتدل | عالية وقابلة للتكرار |
| خطر الضرر | يرتفع مع التعب | معتدل | منخفضة ومستقرة |
| الاستثمار الأولي | لا شيء | منخفضة إلى متوسطة | أعلى |
| الأنسب ل | فترات قصيرة وإنتاجية منخفضة | خطوط متوسطة الحجم | الإنتاج المستمر بكميات كبيرة |
يوضح الرسم البياني الخطي كيفية تطور معدلات تلف الألواح خلال نوبة عمل مدتها ثماني ساعات. يمثل الخط البرتقالي التجميع اليدوي، بدءًا من أقل من واحد بالمائة ويرتفع إلى ما يزيد عن ستة بالمائة مع تراكم التعب. يمثل الخط الأزرق محطة آلية، تحتفظ بمعدل ثابت أقل من نصف بالمائة من الساعة الأولى إلى الأخيرة. يأتي الاتجاه الصاعد في التشغيل اليدوي من ردود الفعل البطيئة والحركة المتكررة بالقرب من نهاية الوردية. بالنسبة للمنتجين الذين يقومون بتصنيف الأوراق النهائية، يؤثر هذا الاختلاف بشكل مباشر على مخرجات الدرجة الأولى. غالبًا ما يكون منحنى الضرر أكثر أهمية من الناحية الاقتصادية من سرعة خط اللوحة.
يقارن المخطط الراداري بين التكديس اليدوي والآلي عبر ستة أبعاد تشغيلية. يحقق التجميع الآلي نتائج أعلى في السرعة والاتساق وسلامة المشغل وكفاءة المساحة الأرضية، لأن المحطة تستخدم مساحة صغيرة ولا تحتاج إلى تخزين مؤقت حول منطقة العمل. يظل التجميع اليدوي أقوى من حيث المرونة، حيث يمكن للشخص التكيف مع أحجام الورق غير المنتظمة دون تغيير البرنامج. إن سهولة التكامل هي البعد الوحيد الذي يبدو فيه التشغيل اليدوي أكثر بساطة، لأنه لا يحتاج إلى واجهة تحكم مع القاطع. يوضح الشكل العام سبب تحديد معظم خطوط الورق المزخرفة الجديدة لمحطة آلية حتى عندما يكون عرض الأسعار الأول أعلى. والمقايضة الحقيقية هي الانضباط في التغيير وتخطيط التحكم، وليس القدرة الميكانيكية.
قم بمطابقة المحطة مع نطاق حجم الورقة الحقيقي ودورة المكدس، وليس فقط مع سرعة الخط المقدرة. ستعمل المحطة التي يبلغ حجمها الأقصى لطول الورقة 2800 مم بشكل سيئ إذا كان التنسيق الأكثر شيوعًا لديك هو 1400 مم وتتغير الوصفة كل ساعتين. تغطي القائمة المرجعية أدناه النقاط التي تسبب أكبر قدر من المشاكل بعد التثبيت.
يقارن المخطط الشريطي العمودي عدد المشغلين المطلوبين لكل وردية لثلاثة ترتيبات. تشغل المحطة اليدوية عادةً ثلاثة أشخاص، اثنان عند المكدس وواحد بالتناوب عند التغذية. تحتاج المحطة شبه الأوتوماتيكية إلى مشغلين اثنين للإشراف والمساعدة أثناء تغييرات التنسيق. تعمل المحطة الآلية بمشغل واحد، وفي العديد من المصانع، يشرف هذا الشخص أيضًا على القاطع ومنطقة التفريغ. عبر ثلاث نوبات، الفرق بين التوظيف اليدوي والآلي هو ستة أشخاص في اليوم. عندما يصعب العثور على عمال ماهرين، غالبًا ما تحدد هذه الفجوة في التوظيف الاستثمار.
تظهر معظم المشكلات المتعلقة بمحطات التجميع الآلية بعد التثبيت، وليس أثناء مناقشة المبيعات. تتكرر الأخطاء التالية على خطوط الورق المزخرف ويمكن تجنبها بمواصفات أكثر صرامة.
هناك مشكلة أخرى متكررة وهي شراء محطة ذات حافة مرجعية خاطئة لتخطيط الأرضية الحالي. تأكد من جانب المشغل وجانب التفريغ وتخليص الصيانة قبل الموافقة على الرسم النهائي.
تعد محطة التجميع الآلية واحدة من أسرع الاستثمارات دفعًا في خط إنتاج الورق المزخرف لأنها تزيل الاختناق الأكثر شيوعًا دون تغيير الكيمياء الأولية أو ملف التجفيف. بالنسبة للمطاحن التي تقوم بتقييم خياراتها، فإن البدء بمنصة التكديس ثم التوسع إلى خط كامل غالبًا ما يكون المسار الأقل خطورة. ييتونج قدرة المصنع يغطي كلا من المحطة المستقلة وخط التشريب الكامل، مع سجل تراكمي لأكثر من 1000 حالة مشروع. ستحمي المحطة التي تطابق القاطع ونطاق تنسيق الورقة وبنية النقل مخرجات الخط التي دفعت ثمنها الآلات الأولية بالفعل.
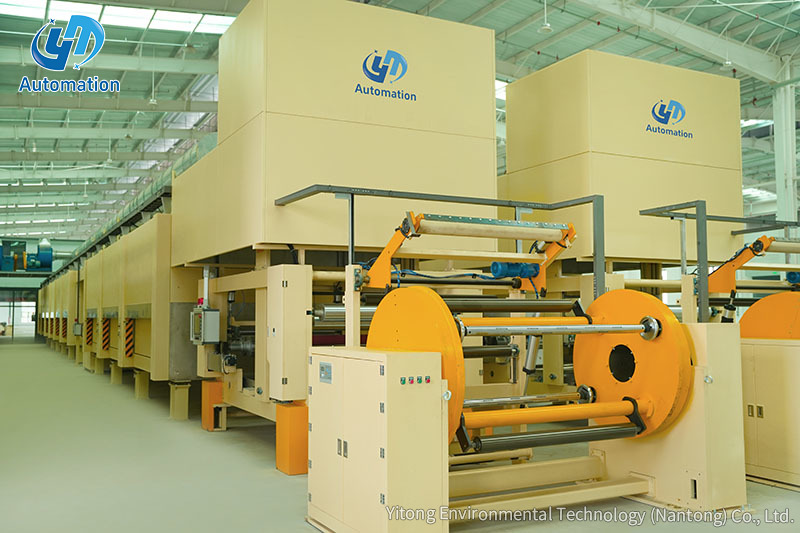
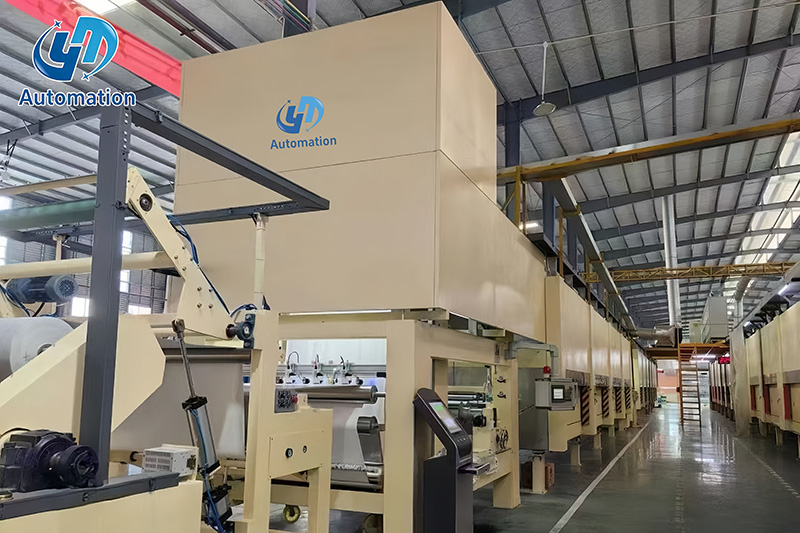
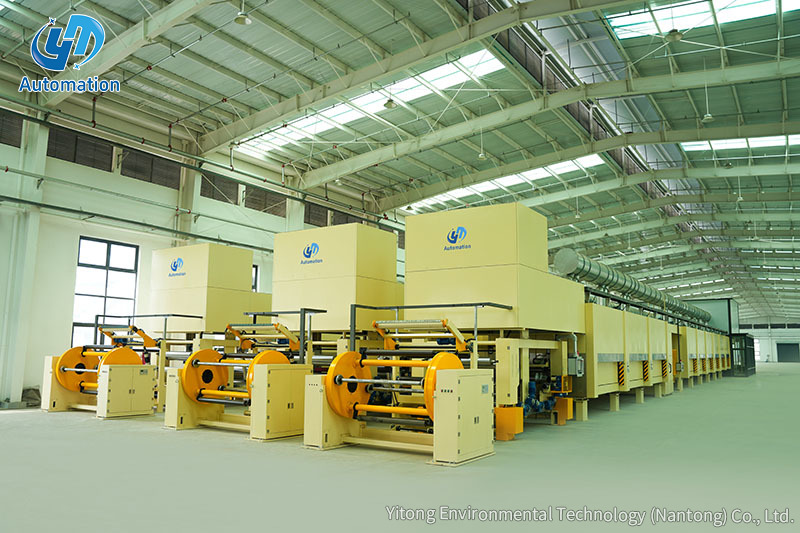
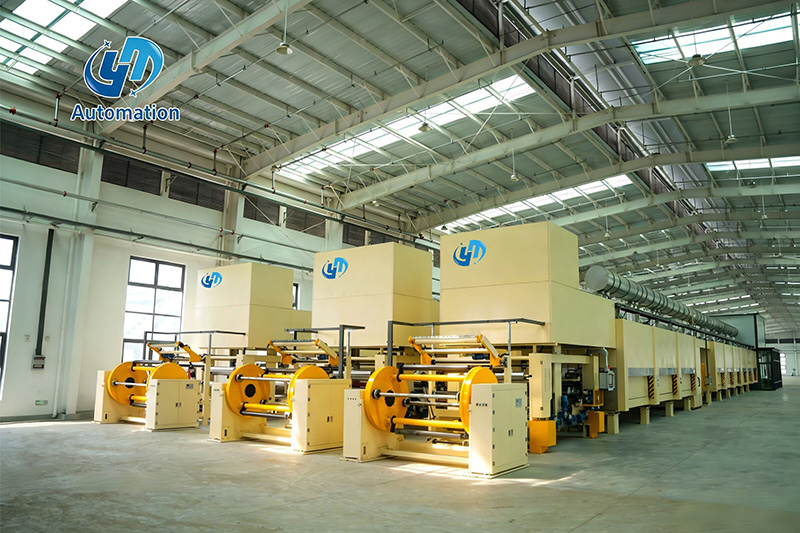
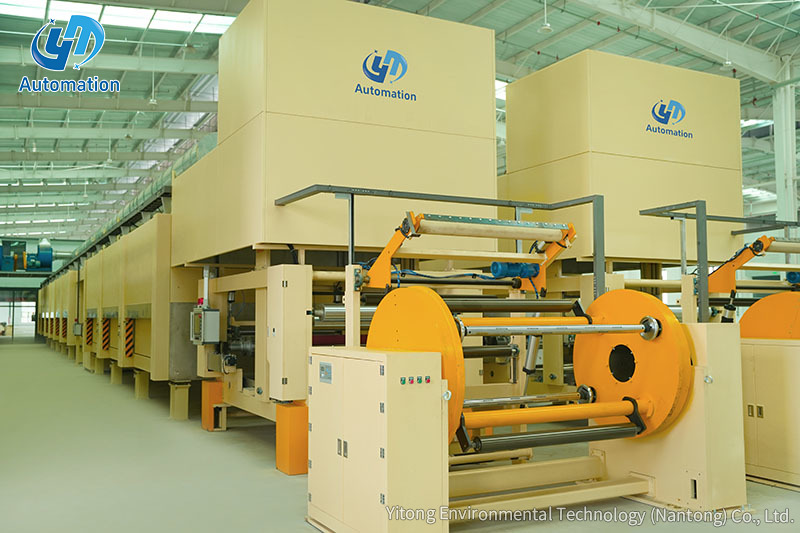 خط التشريب ذو المرحلة الواحدة لإنتاج ورق الميلامين يغطي خط التشريب والتجفيف الأفقي عملية الفك من خلال تكديس الرفع ويوفر توفير الطاقة من خلال محرك مغناطيسي دائم واسترداد الحرارة. إنه يناسب ألواح الميلامين ذات الضغط العالي، خاصة ورق الطبقة السفلية، مع طلاء موحد. عرض المنتج →
اتصل بنا
المنتجات الموصى بها
دعنا نتواصل
Yitong Environmental Technology (Nantong) Co., Ltd هي شركة متخصصة في معدات التشريب.
رسالة صغيرة
اتصل بنا
الهاتف: 13073202297 / 13023568111
البريد الإلكتروني : [email protected] / [email protected]
إضافة:رقم 369، طريق نانهاي، خليج تونغتشو، جيانغسو، الصين
 English
 中文简体
 русский
 عربى