محتوى
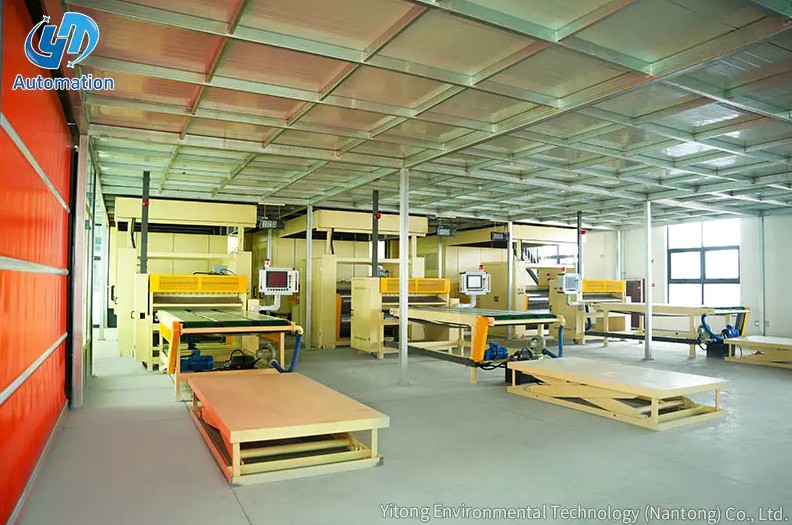
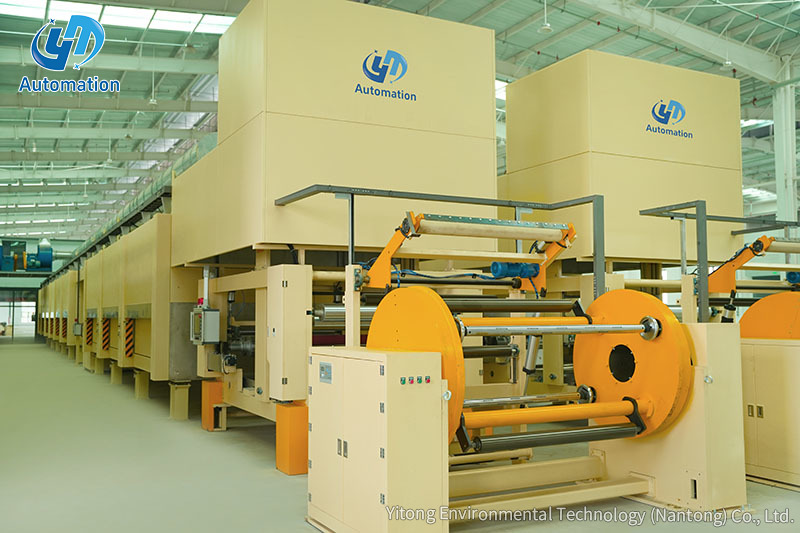
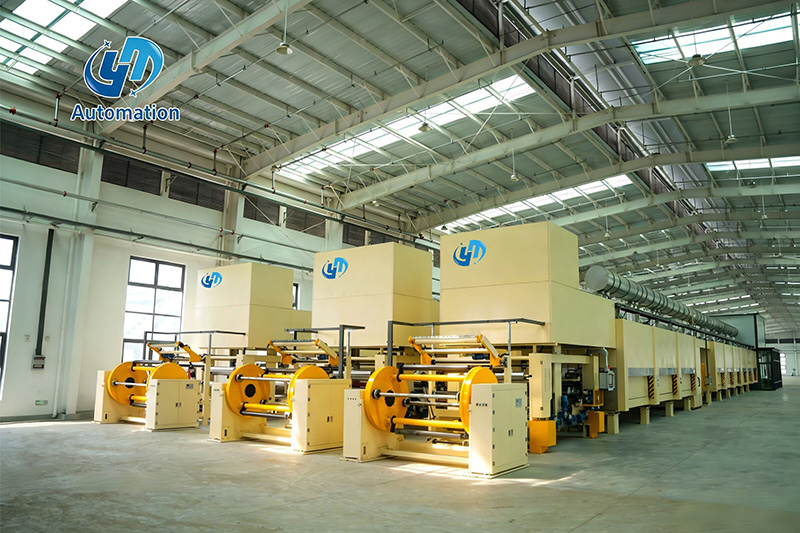
تصور خط تشريب عالي السرعة يعمل بشكل مستمر لنوبتين. يتم تفريغ بكرة التفكيك، ويتم تشبع الورق وتغليفه، وتقوم أفران التجفيف بعملها. ثم تصل الورقة النهائية إلى نهاية السطر، حيث يجب تشكيل المكدس بسرعة وبشكل متساوٍ ودون تلف الحواف. هذه هي اللحظة التي يقرر فيها نظام التكديس الآلي ما إذا كان الخط بأكمله يمكنه الوفاء بالإنتاج الموعود أم لا.
الاستنتاج واضح ومباشر: يجب تقييم الأتمتة عندما تتجاوز سرعة الخط الوتيرة المريحة للمعالجة اليدوية، لأن عدم محاذاة الكومة والرفع المتكرر هما مصدران شائعان لخسائر الإنتاج اللاحقة. تغطي الأقسام أدناه تسلسل العمل واختيارات المكونات ومؤشرات الأداء واعتبارات التكامل. يستخدم كل قسم بيانات الإنتاج النموذجية لجعل المقارنة أكثر واقعية.
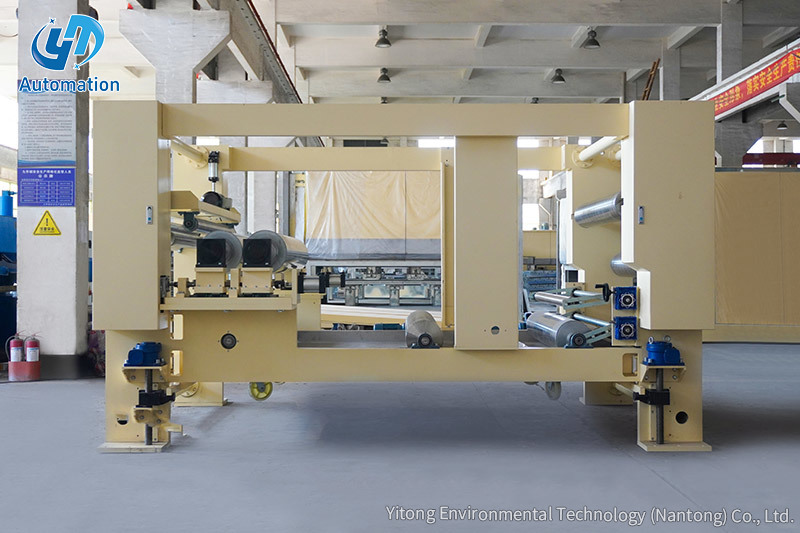
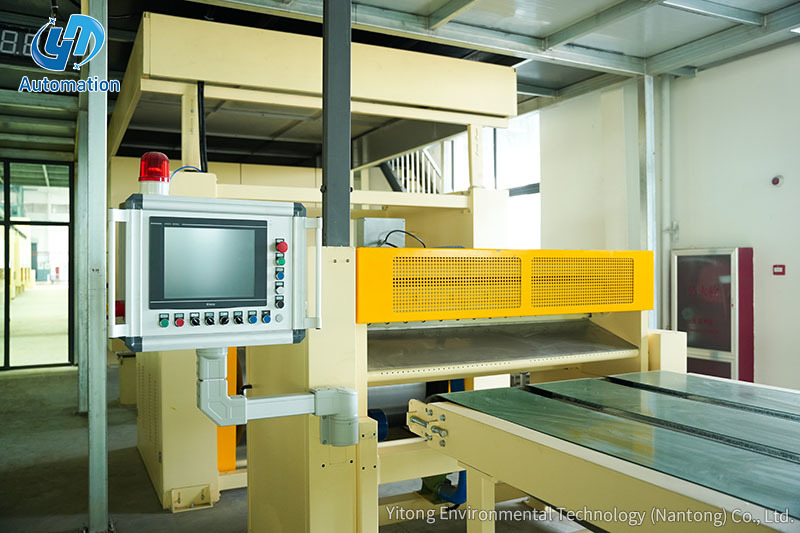
نظام التراص الآلي عبارة عن وحدة قابلة للبرمجة تستقبل الألواح أو الصفائح من ناقل التغذية وتضعها في كومة أو منصة نقالة أو مجلة أنيقة. يمكن أن يكون إطارًا جسريًا به رافعات فراغية، أو روبوت ذو عمود واحد مع قابض، أو منصة رفع تتعاون مع الناقل. القاسم المشترك هو أن التسلسل يتم التحكم فيه بواسطة PLC أو وحدة تحكم صناعية، وليس بواسطة المشغل. ويستخدم النظام أجهزة استشعار للكشف عن المادة، وآلية تحديد المواقع لتحريكها، وجهاز تحكم لتنسيق الحركة مع خط المنبع. تُستخدم هذه الأنظمة حيثما يجب تكديس المنتجات المسطحة بسرعة دون الإضرار بسطحها.
يتبع تسلسل التشغيل نفس النمط المنطقي في كل جهاز تقريبًا. يكتشف المستشعر الموجود في وحدة التغذية الحافة الأمامية للورقة وعرضها. تقوم وحدة التحكم بعد ذلك بحساب الموضع المستهدف بناءً على نمط المكدس المحدد مسبقًا. يقوم نظام الفراغ أو القابض برفع الورقة، ويحملها المحور المتحرك إلى نقطة الإسقاط. يتم الحفاظ على النمط عن طريق ضبط نقطة الإيداع لكل دورة. وأخيرًا، يتم فحص قياس ارتفاع المكدس بعد عدد محدد مسبقًا من القطع.
التوقيت أمر بالغ الأهمية. إذا انتظرت وحدة التحكم وقتًا طويلاً بين الدورات، فسيتوقف الخط المنبع. إذا تحركت بسرعة كبيرة جدًا، فيمكن للورقة أن تتأرجح وتهبط. ولهذا السبب فإن صلابة الإطار ومنطقة الإمساك وملف التسارع لها أهمية بقدر السرعة القصوى.
تؤدي سرعات الخطوط المختلفة وأحجام اللوحات وتخطيطات الأرضية إلى تكوينات مختلفة. لا يتعلق الاختيار الصحيح بتفضيل العلامة التجارية، بل يتعلق بالتخطيط الحركي الذي يوفر أقصر دورة بتكلفة مقبولة. يقارن الجدول أدناه الأنواع الأكثر شيوعًا الموجودة في خطوط معالجة الورق والكرتون.
| نوع النظام | حركة المحور الرئيسي | تطبيق نموذجي | النطاق الزمني للدورة |
|---|---|---|---|
| مكدس لوحة من النوع العملاقة | المحاور العلوية X وZ | ألواح واسعة وألواح أثاث | 12-18 ثانية لكل دورة |
| منصة نقالة روبوتية ذات عمود واحد | ذراع دوارة مع القابض | مساحات مدمجة وأنماط متنوعة | 15-25 ثانية لكل دورة |
| منصة الرفع والتكديس | رفع عمودي بالإضافة إلى الناقل | مكدسات الورق المزخرفة وخطوط التشريب | 20-35 ثانية لكل دورة |
| مكدس القائم على الناقل | النقل الأفقي مع قادوس الوبر | صفائح خفيفة وخطوط مستمرة | 25-45 ثانية لكل دورة |
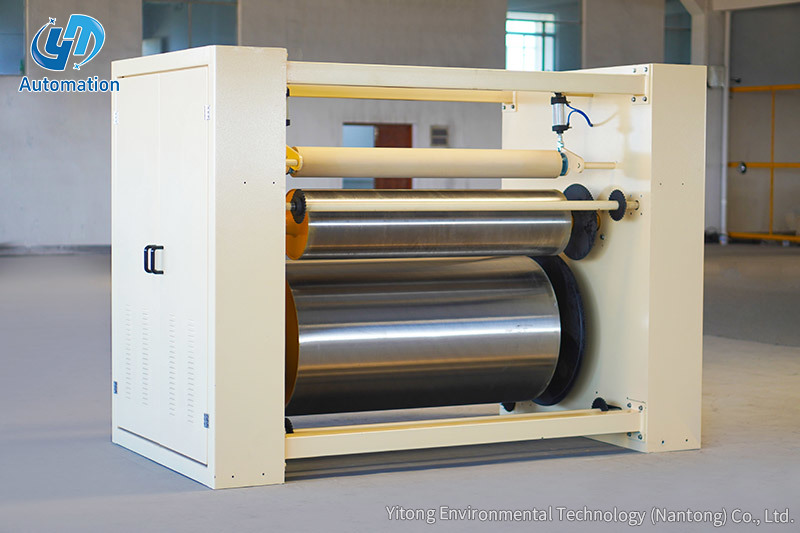
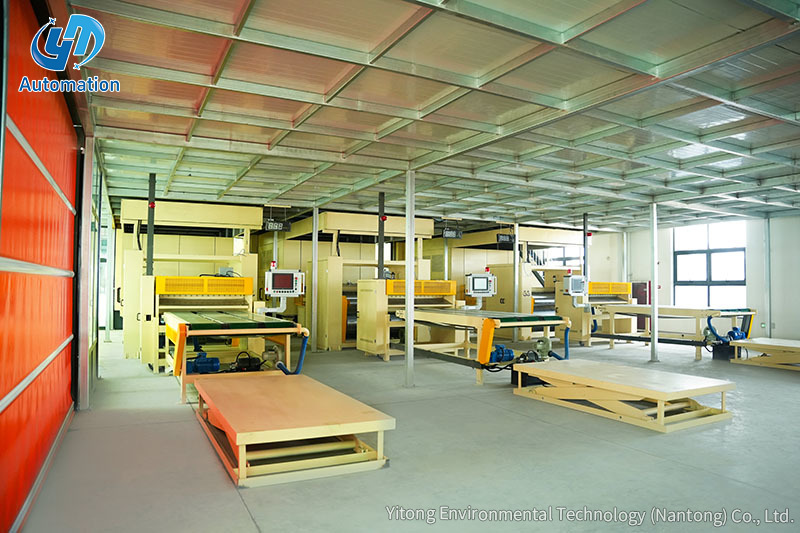
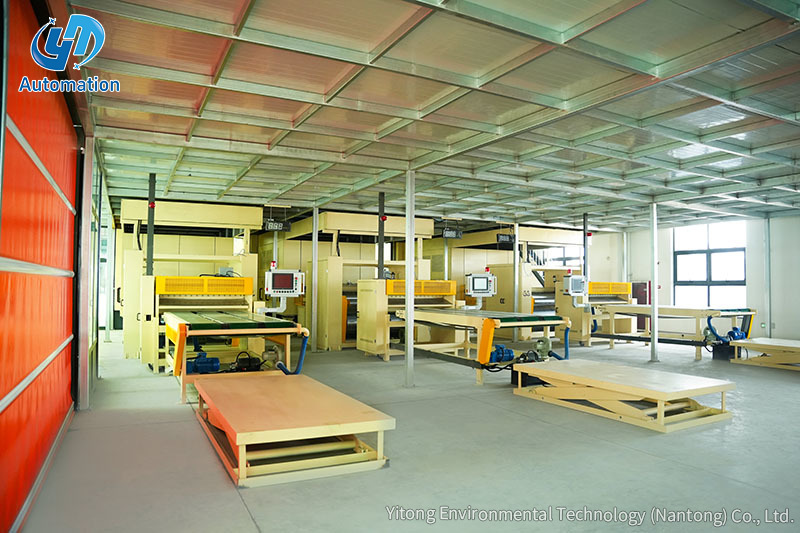 منصة تكديس بسعة 3 طن لخطوط ورق الزينة يتم تقديم آلة التجميع هذه على شكل منصة كخيار عملي لخطوط الورق المزخرفة، حيث توفر قدرة رفع تبلغ 3 أطنان تدعم التكامل الأبسط مع أنظمة الإنتاج الحالية التي يتم التحكم فيها عن طريق PLC. عرض المنتج →
عند مقارنة الأنواع، تكون السرعة المقدرة مجرد نقطة بداية. يعتمد وقت الدورة الحقيقي على وزن الورقة، وموثوقية الإمساك، ومدى سرعة اتصال PLC مع المجفف أو القاطع. غالبًا ما تصبح أداة التجميع ذات نمط المنصة هي الخيار الأول للورق المزخرف لأنه من الأسهل دمجها. إذا تحركت مجموعة المنتجات لاحقًا نحو الألواح الأكبر حجمًا، فقد يصبح النظام القنطري خيارًا أفضل على المدى الطويل.
بمجرد معرفة نمط الحركة، فإن الخطوة التالية هي مقارنة الأرقام بدلاً من فهرسة الصور. هناك ثلاثة مقاييس لها التأثير الأقوى على الإنتاجية: وقت الدورة لكل ورقة، وجودة الكومة عند الارتفاع الكامل، ومقدار اهتمام المشغل المطلوب. يوضح الرسم البياني أدناه الأداء المفهرس النموذجي عندما تحل ماكينة التكديس الآلية من النوع القنطري محل التكديس اليدوي على خط مستمر.
وتستند القيم المفهرسة إلى ملاحظات الإنتاج الحقيقية. يتم تعيين التراص اليدوي على 100 كخط أساس مشترك. يصل التكديس الآلي عادةً إلى 140 أو أكثر لسرعة المعالجة. تتحسن جودة المكدس لأن كل دورة تستخدم نفس الإحداثيات والضغط. حتى فيما يتعلق بكفاءة العمالة، يمكن للخط الآلي أن يعمل بمشغل واحد بدلاً من عدة مشغلين. هذا لا يعني أن كل آلة سوف تقدم هذه الأرقام، لكنها تظهر نوع الفجوة التي يمكن أن يخلقها نظام متكامل بشكل جيد.
من المفيد الحصول على لقطة واحدة للأداء، لكن الاتجاه عبر التحول أكثر أهمية. يميل التكديس اليدوي إلى الانخفاض بعد الساعة الثالثة، خاصة مع أوزان القطع العالية. يحافظ النظام الآلي على منحنى إنتاج مسطح تقريبًا. يقارن المخطط الخطي أدناه عدد الأوراق المكدسة في الساعة في نهاية كل ساعة في وردية نموذجية مدتها ثماني ساعات.
يوضح المخطط الخطي نمطًا مألوفًا. يبقى الخط الآلي بين 44 و 47 دورة في الساعة طوال فترة الوردية. يبدأ الخط اليدوي بـ 38 دورة ولكنه ينخفض إلى أقل من 30 بعد الساعة الرابعة. التعب، واستراحات المرطبات، والضغط لمواكبة الوتيرة كلها عوامل تساهم في المنحنى. بالنسبة للعملية ذات النوبتين، تصل الفجوة المتراكمة إلى حوالي 80 ورقة لكل سطر. ولهذا السبب غالبًا ما تبالغ مطالبات الإنتاجية المستندة إلى التجارب القصيرة في تقدير الأداء اليدوي.
تركز المقارنة التالية على متوسط وقت الدورة لكل مكدس. تعطي الدورة الأقصر للخط هامشًا أوسع عندما يرتفع إنتاج المجفف. يقارن المخطط الشريطي أدناه بين التكديس اليدوي، ومنصة الرفع، ومنصة التحميل ذات العمود الواحد، والمكدس القنطري بأبعاد صفائح مماثلة.
تعرض الأشرطة العمودية وقت الدورة بالثواني لكل مكدس. تستغرق المعالجة اليدوية ما يقرب من 45 ثانية لأنه يجب على المشغل المحاذاة والتنقل والتوقف بين الأوراق. تعمل منصة الرفع على تقليل ذلك إلى حوالي 28 ثانية من خلال مساعدة الحركة العمودية. تعمل منصات النقل ذات العمود الواحد على تحسين القيمة إلى 22 ثانية، بينما تصل الأنظمة من النوع القنطري إلى 18 ثانية في ظل ظروف مناسبة. والمقايضة هي أن الآلات الأسرع عادة ما يكون لها أثر أكبر واستثمار أعلى. يعتمد اختيار النظام المناسب على عدد الثواني التي تستحق توفيرها في تكلفة الإنتاج.
أفضل نظام تكديس ليس دائمًا هو الأسرع. إذا كان الخط يعمل بسرعة معتدلة وكان المصنع به مساحة أرضية محدودة، فقد توفر منصة الرفع المدمجة المخرجات المطلوبة مع مخاطر تركيب أقل. إذا كانت مجموعة المنتجات تشتمل على لوحات كبيرة وأنماط تجميع معقدة، فإن ماكينة التجميع العملاقة توفر المزيد من المرونة. يقارن المخطط الراداري أدناه خيارين شائعين عبر خمسة معايير اختيار: جهد التكامل، وسعة الحمولة، والمرونة، وكفاءة المساحة، والتكلفة. وتعني النتيجة الأعلى أن الخيار أسهل أو أقوى في هذا البعد.
يكشف مخطط الرادار عن سبب عدم وجود فائز عالمي. تحقق منصة الرفع نقاطًا عالية جدًا من حيث التكامل والتكلفة، مما يجعلها خيارًا آمنًا لخطوط التشريب الحالية. تتميز ماكينة التجميع العملاقة بقدرة الحمولة الصافية والمرونة، وهو أمر مهم عندما تتغير أحجام اللوحات بشكل متكرر. كفاءة المساحة قريبة لأن كلا التنسيقين يتطلبان منطقة تغذية. من الناحية العملية، يجب أن يبدأ القرار بنطاق أحجام الألواح والمساحة العلوية المتاحة. وبعد أن تكون هذه القيود واضحة، عادة ما تحسم الدرجات الحجة بسرعة.
يمكن تخطيط نظام التكديس الآلي كجزء من خط جديد أو تعديله على خط موجود. أسهل طريق هو اختيار المعدات التي تتوافق مع ارتفاع الناقل وإشارات التحكم لخطك الحالي. تتلاءم الوحدات مثل منصة الرفع والتكديس بشكل جيد بعد إخراج المجفف أو قسم القطع، لأنها تحل محل موضع البليت اليدوي بضربة رأسية يمكن التحكم فيها. لتحريك المكدس النهائي بعيدًا، يمكن توصيل منصة النقل بوحدة التحكم في الخط. عندما تتم إدارة التسلسل بواسطة PLC، تصبح آلة التكديس محورًا آخر لعملية الإنتاج بدلاً من كونها آلة مستقلة. مع تدخل يدوي أقل، يحقق الخط بأكمله إيقاعًا أكثر اتساقًا.
تؤثر المعدات الأولية على جودة المكدس أكثر مما يتوقعه معظم المشترين. إذا أحدث الجرار أو وحدة التغذية اختلافًا بسيطًا في السرعة، فلن تظل حواف المكدس مستوية. يجب مناقشة تصميم ناقل التغذية وطول القطع ومنطقة الإمساك مع مورد المعدات. يمكنك مراجعة مناقشة تفصيلية حول كيفية تأثير وحدات السحب على الكفاءة العامة في أعمالنا تحليل كفاءة الجرارات . نفس المنطق ينطبق على منصة الناقل الذي يحمل المكدس النهائي بعيدًا. مجموعة المكونات المتطابقة جيدًا هي ما يفصل الخط السريع عن الخط الناعم.
يعد نظام التكديس الآلي استثمارًا منطقيًا عندما تحد المعالجة اليدوية من قدرة خط الإنتاج. ابدأ بقياس وقت الدورة الحالية وجودة المكدس وتكلفة المشغل. ثم قارن بين الأنواع وبيانات الأداء التي يغطيها هذا الدليل. يجب اختيار المعدات لتتناسب مع أبعاد اللوحة الحقيقية، والمساحة الأرضية المتاحة، وبنية التحكم لخطك. عندما تتم محاذاة هذه النقاط، فإن الأتمتة تدفع تكاليفها من خلال إنتاجية أعلى، ومحاذاة أفضل للمكدس، وانخفاض ضغط العمل.
اتصل بنا
المنتجات الموصى بها
دعنا نتواصل
Yitong Environmental Technology (Nantong) Co., Ltd هي شركة متخصصة في معدات التشريب.
رسالة صغيرة
اتصل بنا
الهاتف: 13073202297 / 13023568111
البريد الإلكتروني : [email protected] / [email protected]
إضافة:رقم 369، طريق نانهاي، خليج تونغتشو، جيانغسو، الصين
 English
 中文简体
 русский
 عربى